





QR kood

Tooted
Võta meiega ühendust


Faks
+86-579-87223657


Aadress
Wangda Road, Ziyang Street, Wuyi maakond, Jinhua linn, Zhejiangi provints, Hiina


|
Hindamismõõde / üksus |
Üksikasjalikud tehnilised parameetrid ja tarnitud väärtus |
|
Tööstus |
Pooljuhtide tootmine, mikroelektroonika pakendid, optiline side, tehniline keraamika (GTMS/CTMS hermeetiline tihendusväli) |
|
Protsess |
GTMS/CTMS klaas/keraamika metallist hermeetiline tihendus kõrgtemperatuuriline paagutamine, CTE täpne termiline sobitusklamber |
|
Lahendus |
Ülikõrge tihedusega mikroauguga spetsiaalne grafiidist kinnitusplaat (ühe plaadi pindala < 0,01㎡, mis on paigutatud peaaegu 1500 mikroauguga; kogu komplekt sisaldab ligi 10 000 mikroauku) |
|
Teenused |
Materjali valik ja CTE termilise sobitamise analüüs, mikroauku sügavtöötlustööriistade raja projekteerimine, tehniline tehniline dokumentatsioon, partii tootmine ja täielik ülevaatus |
|
Tulemused |
• Ületas 10 kuu jooksul 10 000 augu pideva süvatöötlemise kitsaskoha, saavutades mikronitasemel defektideta kontrolli |
GTMS/CTMS kõrgtemperatuurse paagutamisprotsessi ajal mikroelektroonika pakendites peavad spetsiaalsed grafiitkinnitused ühendama mikronitaseme sobivuse kõrge soojustakistuse ja stabiilsusega. Et lahendada servade lõhkumise, tööriistade ülikiire kulumise ja väikeste alade ülikõrge tihedusega mikroaukude kumulatiivse taluvuse väljakutseid, kulutas VeTek 10 kuud, et murda läbi peaaegu 10 000 mikroaugu pideva sügavtöötluse kitsaskoha materjali kohandamise, lõikekinemaatiliste rekonstruktsioonide ja reaalse ühekordse konstruktsiooni mitmekordse ülevaatuse abil.
|
Põhijäreldus:Mikroaugu sügavtöötluse protsessiparameetrite ortogonaalse optimeerimise ja CTE termilisel sobitamisel põhineva grafiidivaliku abil kasvas mikroaukude töötlemise saagis partii praagi riskilt stabiilse tarnemäärani üle 98,5%. |
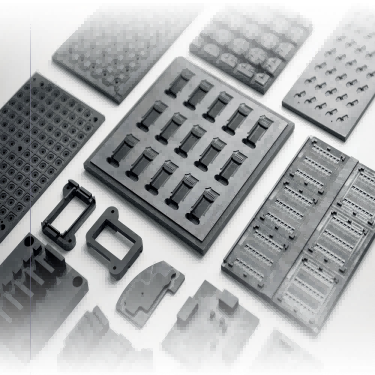
Joonis 1 – GTMS/CTMS spetsiaalne grafiidist kinnitusplaat ja mikroauku töötlemise konstruktsioonikomponendid
GTMS-i hermeetilise pakendamise protsessis määravad grafiidist kinnitusplaatide aukude konsistents ja termilise deformatsioonikindlus otseselt pakendi hermeetilisuse ja valmistoote saagise. Peamisi protsessi- ja tulemusnäitajaid enne ja pärast VeTeki meeskonna tehnilist läbimurret võrreldakse järgmiselt:
|
Hindamise mõõde |
Enne täiustamist (algne protsessi olek) |
Pärast täiustamist (VeTeki optimeeritud lahendus) |
|
Ühe plaadi mikroava tihedus |
Ligi 1500 auku / 0,01㎡ (Töötlemine, mis on väga vastuvõtlik hakkimisele) |
Ligi 1500 auku / 0,01㎡ (mikronitaseme nulldefektide moodustumine) |
|
Pidev mehaaniline tööriista kulumismäär |
Kulumine ületas normi iga 200 augu järel, põhjustades ava läbimõõdu triivi |
Spetsiaalne kattekiht ja tee optimeerimine, tööriista kulumismäär väheneb 65% |
|
Soojuspaisumisteguri (CTE) sobitamine |
Tavaline grafiidi soojuspaisumine oli suhteliselt kõrge, mis põhjustas tihvtide kõrvalekalde |
Täpselt sobitatud Kovari sulami paisumiskõver |
|
Üldine vastuvõtmise läbimise määr |
Sage praak mikronitaseme tolerantsi ületamise tõttu (<60%) |
Stabiilne partii tarnestandard (≥ 98,5%) |
|
Põhijäreldus:Suure tihedusega tihvtidega klaas-metalltihend seab mikroskoopilisele geomeetrilisele täpsusele ja spetsiaalsete grafiitseadmete kõrgetemperatuurilisele puhtusele peaaegu piirid nõuded. |
Selle koostöö kliendiks on kõrge töökindlusega anduritele ja mikroelektroonika pakendikomponentidele spetsialiseerunud teadus- ja arendustegevuse ning tootmisettevõte. Selle põhilised tootmisliinid kasutavad laialdaselt GTMS/CTMS (klaasist/keraamilisest metallist tihendist) paagutamisprotsesse. Kõrgtemperatuurilistes tihendusahjudes toimivad spetsiaalsed grafiidist kinnitusdetailid ülitäpsete kandevormidena, mis vastutavad sadade kuni tuhandete peente metalltihvtide (nt Kovari sulamist) ja klaasist eelvormide täpse positsioneerimise ja hoidmise eest. Kuna selle projekti puhul on ühe grafiidist kinnitusplaadi mõõtmed alla 0,01 ruutmeetri, kuid see peab täpselt mahutama ligi 1500 mikroauku, integreerib kogu kinnituskomplekt ligi 10 000 mikroauku, mille aukude vahel on äärmiselt õhukesed seinad. Kõrgel temperatuuril 800 °C–1000 °C paagutamise ajal põhjustab igasugune tolerantsist väljapoole jääv augu läbimõõt, asukoha hälve või grafiiditolmu eraldumine otseselt metallist tihvti kaldumist, klaasiisolatsiooni pragunemist või isegi hermeetilisuse täielikku kaotust.
|
Põhijäreldus:Grafiitmaterjali kõrge rabedus, mikroaukude kiire kulumine ja mikronitaseme kumulatiivsed tolerantsid on peamised tegurid, mis viivad 10 000 auguga grafiittarvikute partiidesse. |
Enne VeTeki tehnilise töörühma toomist puutus klient kokku tõsiste tehniliste kitsaskohtadega proovitootmise ja väikepartiitöötlemise käigus: Esiteks, mikroaugu servade purustamine ja rebimine: Grafiit on poorne rabe materjal; Suure tihedusega mikroaukude pideva puurimise ajal põhjustab nihkepinge mikropuuri sisenemise ja väljumise hetkel kergesti ava suudmes rabeda serva lõhenemise. Teiseks, tööriista mikrokulumisest põhjustatud tolerantsi triiv: tuhandete mikroaukude pideval töötlemisel intensiivistub peente puuriterade kulumine, mis põhjustab sügavate aukude aukude läbimõõdu kitsenemist, kus vaid mõne mikroni suurune kõrvalekalle põhjustab kogu peaaegu 10 auku sisaldava kinnituskomplekti rikke ja lammutamise. Kolmandaks, soojuspaisumise mittevastavus ja tolmu saastumine: tavaliste grafiitmaterjalide kõrge temperatuuriga CTE ei ühti metalltihvtide omaga ja peen tolm eraldub kergesti, saastades klaasi paagutamisliidese.
|
Põhijäreldus:Tööriistatee algoritmi optimeerimise, dünaamilise lõikekiiruse kompenseerimise ja spetsiaalsete laastumisvastase kattega mikropuuride abil on mikroaugu servade lõhkumise ja sügavate aukude tolerantsi kogunemisega seotud väljakutsed täielikult ületatud. |
10 000 mikroaugu sügava töötlemisega seotud raskuste lahendamiseks rekonstrueeris VeTeki uurimis- ja arendusmeeskond lõikekinemaatilise mudeli ja rakendas süstemaatilist protsessitehnoloogiat:
· Tööriistatee algoritm ja süvisevoolu rekonstrueerimine:Optimeeritud etteandekiirus ja segmenteeritud pöörlemiskiirus ortogonaalsete katsete abil, kasutades mikrosöötmise impulss-süvistamisstrateegiat, et vähendada löögijõu nihkejõudu enam kui 45% võrra, kõrvaldades täielikult ava suudme purunemise defektid.
· Purunemisvastased mikropuurid ja laastude eemaldamise vooluvälja optimeerimine:Kohandatud ülipeeneteralised teemantkattega mikropuurid koos impulss-alarõhuga mikrojahutuslaastude eemaldamise süsteemiga pikendasid tööriista kulumiskindluse eluiga rohkem kui 3 korda, tagades ava läbimõõdu triivi üle 1500 mikroaugu ühe plaadi kohta, mis jääb alla ±0,002 mm.
|
Protsessi parameeter / mõõde |
Algne protsess |
VeTeki optimeeritud protsess |
|
Mikroaukude töötlemise etteandestrateegia |
Pidev kiire pidev sukeldumine (suur löögijõud) |
Segmenteeritud faasiline kiirus + mikrotoite impulssstrateegia |
|
Micro-drill tööriista valik |
Tavaline katmata mikrovolframkarbiidpuur |
Patenteeritud ülipeeneteraline hakkimisvastane teemantkattega mikropuur |
|
Sügava auguga kiibi eemaldamine ja jahutamine |
Tavaline õhkpuhumisega laastu eemaldamine (tolmu jääkkogunemine) |
Kõrge negatiivse rõhuga impulss-dünaamiline imemine + õhuvoolu mikroreguleerimine |
|
Hole Mouth Chipping Control |
Aukude serva purustamise määr > 8% |
Suuauk täielik ja sile, purustamise määr <0,05% |
|
Põhijäreldus:Valitud kõrge soojusjuhtivusega spetsiaalne grafiit, mis täpselt sobitub Kovari sulamist CTE, loob suletud ahela "Optical + CMM" täielikuks kontrolliks ja ultrahelipuhastuseks, saavutades 10 000 ava defektideta tarnimise. |
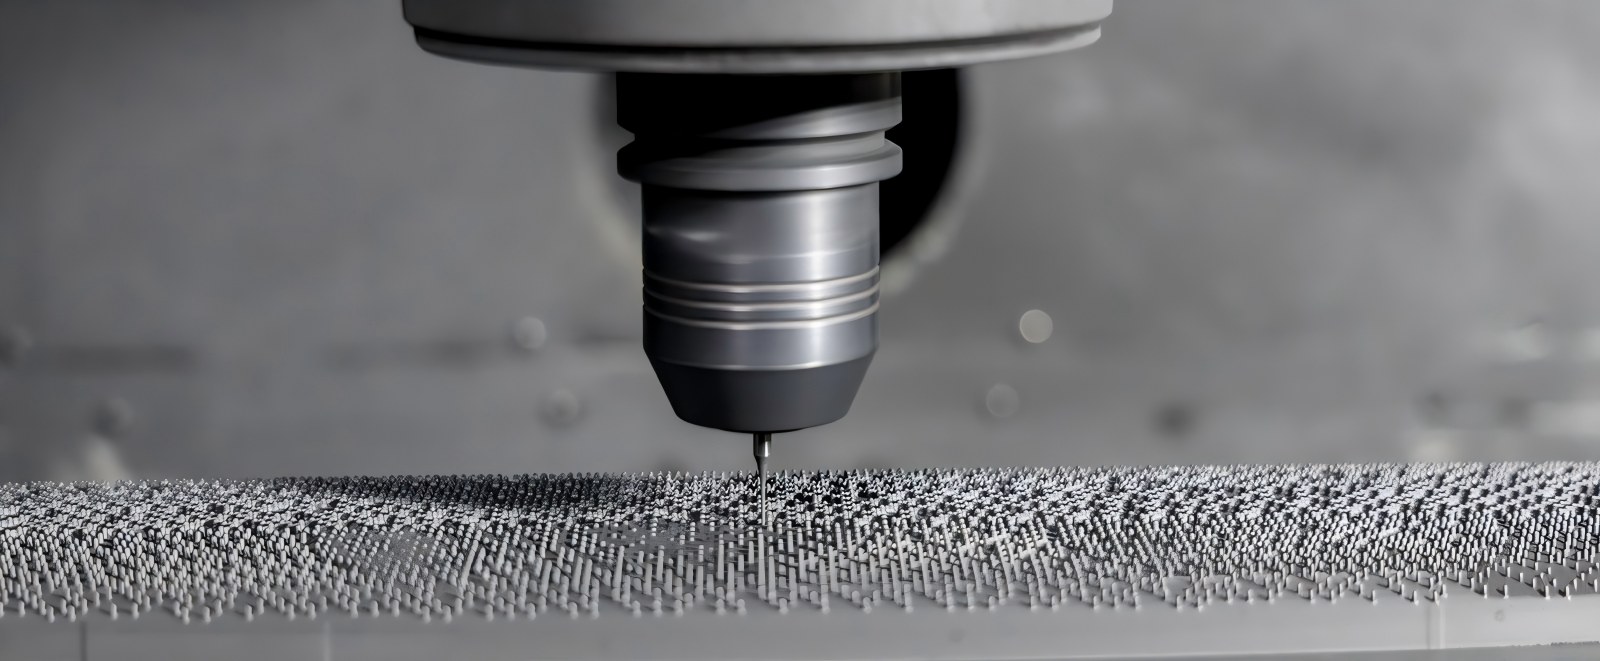
Joonis 2 – nullpinna killustiku ja ülitäpse mikroavade massiiviga spetsiaalse grafiidist kinnitusplaadi tegelikud detailid
· Materjali kohandamise lahendus:Rangelt valitud kõrge puhtusastmega isostaatiline spetsiaalne grafiit, millel on tihe mikrostruktuur ja suurepärane termiline stabiilsus kõrgel temperatuuril. Selle soojuspaisumise koefitsient (CTE) ühtib suuresti Kovari sulami omaga, vähendades märkimisväärselt kõrgel temperatuuril paagutamise termilist pinget ja mikrotolmu eraldumist.
· Koostööülevaatus ja sügavpuhastus:Kvaliteedikontrolli liin tutvustas täiendavat süsteemi "Optiline kujutise mõõteseade + täielikult automatiseeritud koordinaatide mõõtmismasin (CMM)". Optiline kujutis skaneerib kiiresti 10 000-augulise massiivi vahekaugust, samal ajal kui CMM kontrollib sügavate aukude perpendikulaarsust ja ruumiliste soonte asukohti; lõpuks täiendatud mitmeastmelise gradiendiga ultrahelipuhastusega, et eemaldada grafiidi jääklisandid sügavalt mikro-pimedatest aukudest, saavutades pooljuhttaseme puhtuse.
|
Põhijäreldus:Professionaalsete insenertehniliste vastuste pakkumine GTMS/CTMS-kinnitusmaterjalide valiku, mikroavade tolerantsi piiride ja kõrgel temperatuuril tööea kohta. |
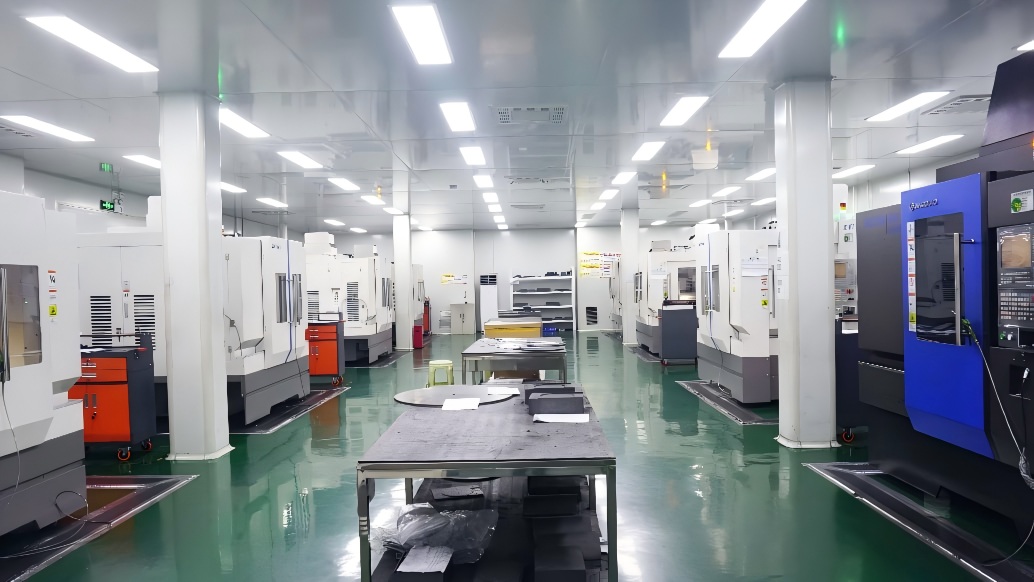
Joonis 3 – VeTeki ülitäpse CNC-töötluskeskus
K: Mis on kõrge tihedusega spetsiaalsete grafiidist kinnitusdetailide minimaalne augu läbimõõt ja suurimad tolerantsid?
V:VeTekil on mikrotöötlusvõimalused aukude läbimõõduga alla 0,2 mm. Aukude läbimõõdu tolerantse saab stabiilselt reguleerida ±0,003 mm piires ning ühe plaadi 1500 augu tegelik ümarus ja positsioonitolerantsid ulatuvad ±0,005 mm-ni, mis vastab täielikult suure tihedusega tihvtidega GTMS pakendamise nõuetele.
K: Miks peavad GTMS-i hermeetilised paagutamisseadmed täpselt vastama Kovari sulami CTE-le?
V:Kui kinnituse ja metalltihvtide CTE on 800–1000 °C paagutamistsükli ajal ebaühtlane, põhjustab jahutamise kokkutõmbumisest tekkiv nihkepinge tihvtide nihkumist, klaasi korpuse pragunemist või tihendi rikkeid. Täpne CTE sobitamine tagab sünkroniseeritud laienemise ja kokkutõmbumise, parandades hermeetilist saagikust.
K: Kuidas tagab ultrahelipuhastusprotsess, et sügavatesse mikroaukudesse ei jääks jääkgrafiiditolmu?
V:Kasutame mitme sagedusega gradiendiga ultraheli genereerimissüsteemi, mis on kombineeritud deioniseeritud vee ja spetsiaalsete puhastusvahenditega. Kasutades kõrgsageduslikke kavitatsiooniefekte, eemaldatakse sügaval mikroaukude ja pimedate aukude sees olevad peened grafiidiosakesed täielikult, millele järgneb kõrge puhtusastmega lämmastiku puhumine ja vaakumkuivatus, et saavutada pooljuhtide tasemel puhas saadetis.
Pooljuht- ja mikroelektroonika hermeetilise pakendamise valdkonnas määravad kandjate mikronitasemel töötlemise täpsus ja termodünaamiline stabiilsus otseselt pakendi saagise ja seadmete kasutamise. Tuginedes pidevale kogunemisele kõrge puhtusastmega materjalides, täppistöötlusele ja kriitiliste pooljuhtkomponentide valmistamisele, ületas VeTek edukalt tööstusliku tootmisbarjääri, mis koosneb 1500 mikroaugust, mis on tihedalt paigutatud 0,01-le.㎡ plaat, mis tagab 10 000 auguga spetsiaalsete grafiitseadmete väga usaldusväärse masstootmise tarnimise.
Tootmisettevõttena keskendusCVD SiC, TaC katete, tahke ränikarbiidi ja kriitiliste pooljuhtmaterjalide ja komponentide arendamineVeTek pakub pidevalt suure jõudlusega materjalilahendusi pooljuhtide tootmiseks, kristallide kasvatamiseks ja kõrgtemperatuuriliste protsesside jaoks. Samal ajal pakub VeTek inseneriteenuseid, sealhulgas hermeetilise pakendi, kõrgtemperatuurse paagutamise ja täpse positsioneerimise rakendusnõudeid.kõrge puhtusastmega grafiitmaterjalide valik, täppistöötlus ja kohandatud tootmistugi.
Kui otsite ülitäpseid grafiitkomponente, mis sobivad GTMS/CTMS-i hermeetilise tihendusprotsessi jaoks või vajate materjalide sobitamist, struktuuri optimeerimist ja näidiste valideerimist, võtke julgelt ühendust VeTeki insenerimeeskonnaga. Pakume teile ühtset tehnilist tuge alates materjali valikust kuni täppisvalmistamiseni.
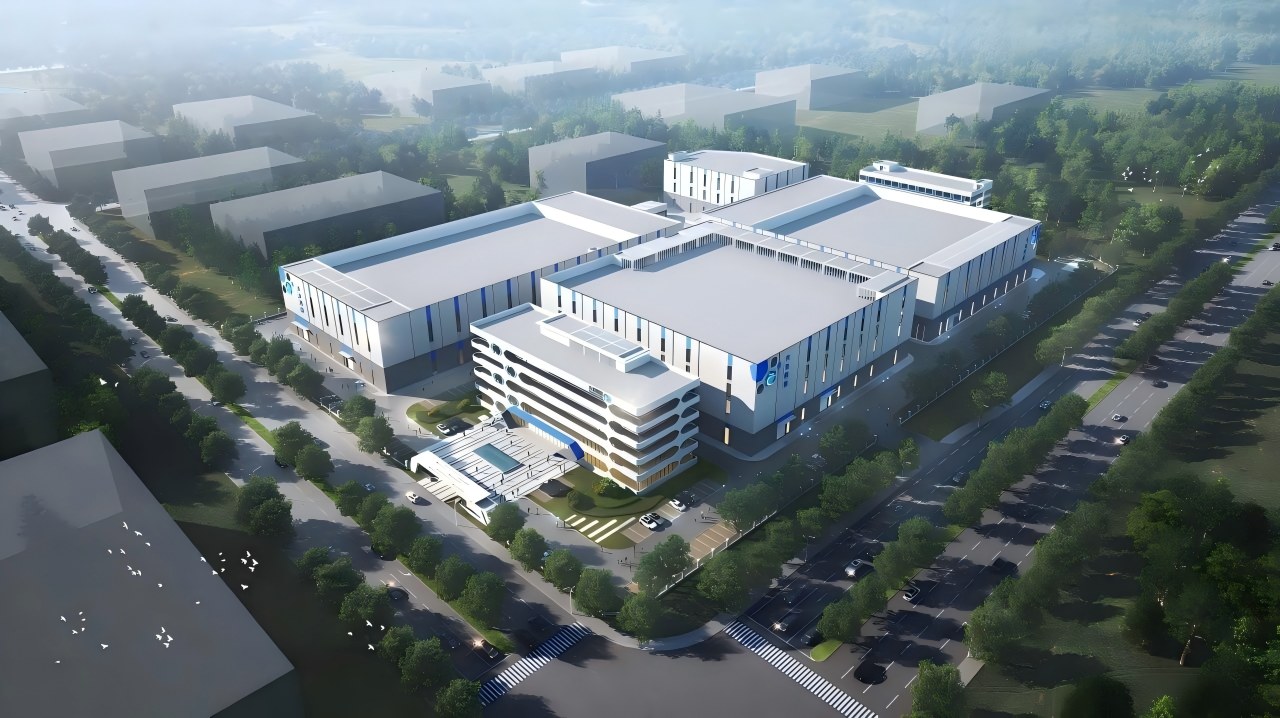
Joonis 4 – VeTeki erimaterjalide uurimis- ja arendustegevuse ning täppistootmisbaasi panoraamvaade
+86-579-87223657
Wangda Road, Ziyang Street, Wuyi maakond, Jinhua linn, Zhejiangi provints, Hiina